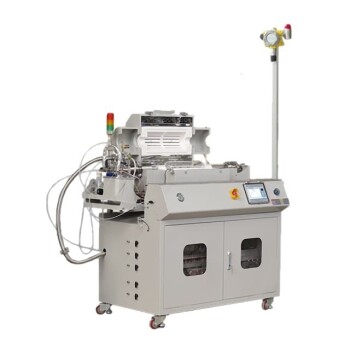
La scelta del materiale giusto per la produzione additiva ibrida dei metalli si basa su due fattori decisivi: prevedere il suo comportamento sotto calore intenso e pianificare fin dall'inizio il suo recupero termico. Il materiale non deve essere soltanto saldabile durante la fase di stampa additiva, ma anche sufficientemente stabile dal punto di vista strutturale da sopportare la successiva lavorazione meccanica sottrattiva senza deformarsi. Il "segreto" fondamentale è che il processo non termina sulla piattaforma di costruzione; un trattamento termico post-processo progettato con precisione è il ponte imprescindibile tra una stampa grezza e sottoposta a tensioni e un componente di precisione ad alte prestazioni.
La sfida principale non consiste semplicemente nel fondere il metallo, ma nel gestire il caos interno che questo processo genera. Il successo della produzione additiva ibrida dipende dalla scelta di una lega le cui proprietà termiche siano adatte sia alla deposizione sia al taglio, seguita dalla neutralizzazione delle inevitabili tensioni residue attraverso un ciclo di trattamento termico meticolosamente controllato in un forno ad alta temperatura. Questa sequenza trasforma una forma quasi finita fragile e instabile in un componente affidabile e critico per applicazioni aerospaziali o medicali.
Selezione dei materiali guidata dal design
La scelta del materiale determina ogni decisione successiva. In un processo ibrido, non si seleziona semplicemente un metallo in base alle sue proprietà finali; si sceglie un partner per una complessa combinazione di riscaldamento, raffreddamento e lavorazione. Questa selezione deve essere guidata da una profonda comprensione della fisica termica.
Centralità delle proprietà termiche
Il punto di fusione e la conducibilità termica sono i principali parametri di progettazione. Le leghe ad alta conducibilità termica, come alcuni gradi di alluminio o rame, allontanano rapidamente il calore dal bagno di fusione. Ciò può causare difetti di mancanza di fusione durante la fase additiva.
Al contrario, i materiali con bassa conducibilità termica, come il titanio o l'Inconel, trattengono il calore. Questo favorisce l'adesione tra gli strati, ma aumenta drasticamente il rischio di accumulo delle tensioni residue. È necessario progettare la geometria del componente tenendo conto fin dall'inizio, già nella fase CAD, di questa intensa ritenzione localizzata del calore.
Progettare un materiale per due processi
Il materiale scelto deve essere compatibile sia con la stampa basata su laser sia con gli utensili fisici da taglio. Un materiale perfettamente stampabile può risultare estremamente difficile da lavorare.
Le superleghe a base di nichel, ad esempio, incrudiscono facilmente durante la lavorazione CNC. Se la fase sottrattiva segue quella additiva, è necessario specificare preventivamente una microstruttura ricotta. Il trattamento termico post-processo è lo strumento che consente di ripristinare la durezza del materiale, garantendo che le passate di taglio finali siano precise e non danneggino utensili costosi.
Prevedere la deformazione fin dall'inizio
I cicli termici rapidi creano all'interno del componente un campo di forze interne in continua evoluzione. Il progetto deve compensare consapevolmente la deformazione prevista.
Il ritiro non uniforme è una legge della fisica, non un errore della macchina. Il centro di una sporgenza spessa si raffredda più lentamente rispetto a una parete sottile adiacente, creando un gradiente di tensione. Selezionando una lega con un coefficiente di espansione termica prevedibile e modellando il processo, è possibile utilizzare il successivo trattamento termico, in particolare un ciclo di distensione, per consentire al componente di rilassarsi in modo controllato, invece di deformarsi oltre le tolleranze durante la lavorazione.
Il processo termico imprescindibile
Il trattamento termico post-processo non è una generica fase di "cottura e raffreddamento". È un intervento metallurgico definito con precisione ed eseguito in un forno ad alta temperatura, allo scopo di smantellare la storia problematica del componente stampato e costruirne una nuova e omogenea.
Il ruolo fondamentale del forno ad atmosfera controllata
Il tipo di forno è importante quanto il profilo di temperatura. Non è possibile ottenere risultati di livello aerospaziale con un forno aperto.
I forni ad atmosfera controllata e sotto vuoto sono essenziali, non opzionali. Per i metalli reattivi come il titanio, anche tracce di ossigeno ad alte temperature causano l'alpha-case, uno strato superficiale fragile e ricco di ossigeno che compromette le proprietà meccaniche. Un forno sotto vuoto o ad atmosfera di argon ad alta purezza protegge attivamente il componente stampato dall'ossidazione, mantenendone l'integrità chimica mentre la microstruttura si risana.
Procedure comuni di trattamento termico
La ricetta termica scelta è determinata dalla lega e dallo stato finale desiderato. Questa fase rende direttamente possibile la componente "ibrida" della produzione ibrida, rendendo il componente lavorabile.
La distensione è la prima fase fondamentale. Riscaldando il componente a una temperatura moderata e mantenendola, si consente alle tensioni termiche residue generate dalla stampa di dissiparsi senza modificare significativamente la microstruttura complessiva. Questo è il metodo principale per prevenire la deformazione durante la successiva lavorazione CNC.
La ricottura è un completo ripristino microstrutturale. Questo processo elimina la struttura dei grani colonnari e anisotropi del componente nello stato as-printed. Crea una nuova struttura dei grani uniforme e più morbida, ideale per massimizzare la lavorabilità e ripristinare l'isotropia delle proprietà meccaniche.
Omogeneizzazione e lavorabilità
La fase termica è il ponte tra uno stato fragile e sottoposto a tensioni e uno stato stabile e lavorabile. Alimenta direttamente la fase sottrattiva del processo.
Un componente trattato termicamente e omogeneizzato si comporta in modo prevedibile sotto un utensile da taglio. Il processo di ricottura elimina le zone dure che causerebbero vibrazioni dell'utensile e i punti soggetti a incrudimento che possono distruggere il tagliente. Ciò garantisce che le operazioni finali di fresatura e tornitura di precisione raggiungano le tolleranze dimensionali ristrette e la finitura superficiale richieste senza generare un nuovo ciclo di tensioni interne.
Comprendere i compromessi
Obiettivamente, l'integrazione di un trattamento termico di precisione rappresenta un investimento significativo. Riconoscere le criticità consente di costruire un caso aziendale più solido e una linea produttiva più affidabile.
- Costo e tempi di consegna: i forni sotto vuoto ad alta temperatura sono costosi da gestire. Il ciclo della durata di diverse ore rappresenta un collo di bottiglia. Il compromesso è chiaro: si ritarda la produttività e si aumenta il costo per componente per garantire l'integrità strutturale, un requisito imprescindibile nelle applicazioni certificate.
- Rischio di sovra-trattamento: la fallacia secondo cui "di più è meglio" può danneggiare un componente. Un trattamento termico eccessivo eseguito senza necessità può causare una crescita indesiderata dei grani, indebolendo significativamente la lega. L'obiettivo è rispettare uno specifico standard ASTM per il trattamento termico, non semplicemente "riscaldare finché non è cotto".
- Deformazione geometrica durante la rampa: lo stesso processo destinato a ridurre le tensioni può causare cedimenti se il componente non è adeguatamente supportato nel forno. Il creep ad alta temperatura è reale; gli attrezzaggi del forno devono essere progettati per sostenere il componente nel suo stato più vulnerabile, altrimenti si rischia di ottenere un oggetto perfettamente trattato termicamente ma irrimediabilmente deformato.
Fare la scelta giusta per il proprio obiettivo
La strategia finale deve allineare il materiale, il trattamento termico e la sequenza di lavorazione con l'obiettivo ultimo del componente.
- Se l'obiettivo principale è massimizzare la precisione dimensionale: iniziare con un ciclo di distensione in un forno ad atmosfera controllata per neutralizzare le forze più critiche, quindi eseguire la sgrossatura e concludere con una leggera ricottura di distensione per stabilizzare il componente prima del taglio finale a finitura a specchio.
- Se l'obiettivo principale è ottimizzare le prestazioni meccaniche: progettare un ciclo completo di trattamento termico di solubilizzazione e invecchiamento. Utilizzare un forno sotto vuoto per prevenire il degrado superficiale, trasformando la microstruttura anisotropa nello stato as-printed in uno stato completamente omogeneo e ad alta resistenza prima di qualsiasi successiva lavorazione leggera.
- Se l'obiettivo principale è la lavorabilità e la durata dell'utensile: dare priorità a un processo completo di ricottura subito dopo la stampa. Riportare il metallo allo stato più morbido e duttile possibile per consentire operazioni sottrattive aggressive e ad alta velocità senza il rischio di incrudimento o di rottura catastrofica dell'utensile.
Padroneggiare la produzione ibrida significa trattare il percorso termico del materiale non come un ostacolo, ma come un parametro di progettazione fondamentale, controllato dal modello CAD fino al ciclo finale nel forno ad alta temperatura.
Tabella riepilogativa:
| Fase / Considerazione | Processo e parametri principali | Obiettivo e vantaggio principali |
|---|---|---|
| Selezione del materiale | Analisi del punto di fusione e della conducibilità termica | Previene i difetti di mancanza di fusione e la ritenzione eccessiva del calore |
| Distensione | Riscaldamento controllato in un forno ad alta temperatura | Dissipa le tensioni termiche interne; previene la deformazione del componente durante la lavorazione CNC |
| Ricottura e omogeneizzazione | Completo ripristino termico per ottenere una struttura uniforme dei grani | Ripristina duttilità e lavorabilità; elimina i punti soggetti a incrudimento |
| Ambiente controllato | Trattamento sotto vuoto o in atmosfera di argon | Previene l'ossidazione e la formazione dell'alpha-case nelle leghe reattive (titanio, Inconel) |
Massimizza la precisione del tuo flusso di lavoro per la produzione additiva ibrida dei metalli con KINTEK
Non lasciare che le tensioni residue o l'ossidazione compromettano le tue stampe metalliche di alto valore. KINTEK è specializzata in apparecchiature da laboratorio avanzate e nella tecnologia dei forni ad alta temperatura, offrendo una gamma completa di forni per trattamenti termici sotto vuoto, ad atmosfera controllata, a muffola, a tubo e personalizzati, progettati specificamente per la metallurgia ad alte prestazioni.
Che tu stia lavorando il titanio reattivo per applicazioni aerospaziali o sottoponendo a trattamento termico superleghe per applicazioni medicali, le nostre soluzioni per forni completamente personalizzabili offrono un controllo termico preciso per eliminare le deformazioni, ottimizzare la lavorabilità e ottenere una resistenza superiore del materiale.
Prodotti correlati
- Forno a atmosfera controllata di azoto inerte a 1200℃
- Forno ad atmosfera inerte controllata con azoto da 1400℃
- 1700℃ Forno ad atmosfera inerte controllata con azoto
- Forno ad atmosfera controllata con nastro a rete Forno ad atmosfera inerte con azoto
- Forno ad atmosfera inerte controllata ad azoto e idrogeno
Domande frequenti
- Quali condizioni di forno ad atmosfera controllata sono necessarie per la sinterizzazione di compatti in lega di rame ottenuti mediante metallurgia delle polveri? Configurazione ideale
- In che modo gli strati di ossido superficiale sulle polveri ceramiche come il nitruro di silicio influenzano la sinterizzazione? Controllo dell'atmosfera principale
- Quali sono i quattro tipi principali di atmosfere controllate utilizzate in questi forni? Ottimizza i tuoi processi di trattamento termico
- Come la temperatura di sinterizzazione influisce sulla densità e sulla resistività dei compositi di ossido di rame
- Quali fattori considerare nella scelta di un forno ad atmosfera controllata? Garantisci prestazioni ottimali per i tuoi materiali