
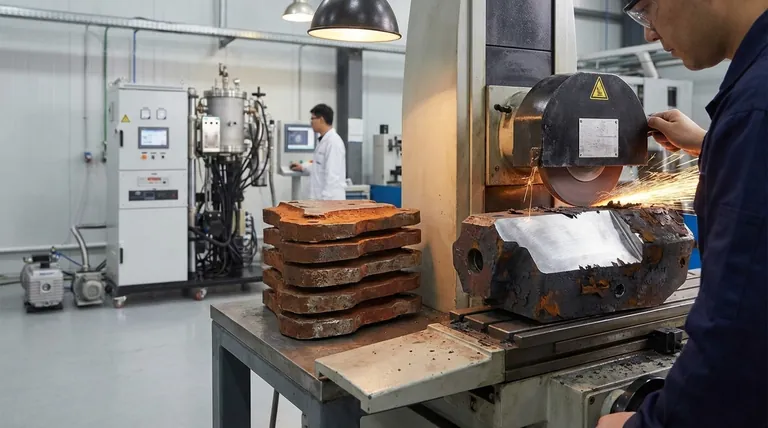
Nel trattamento termico convenzionale, l'ossidazione superficiale e la decarburazione vengono gestite tramite una soluzione meccanica, piuttosto che chimica. Viene aggiunto un sovrametallo di lavorazione — essenzialmente uno strato sacrificale di materiale extra — al pezzo prima che entri nel forno. Dopo il completamento del ciclo di trattamento termico, questo strato superficiale danneggiato viene rimosso tramite lavorazione meccanica o rettifica per esporre il materiale intatto con le proprietà desiderate al di sotto.
L'approccio convenzionale non previene il danno superficiale; lo accetta come un esito inevitabile. La strategia consiste nel creare un pezzo sovradimensionato e poi asportare lo strato superficiale compromesso dopo il trattamento, il che ha implicazioni significative per i costi e il flusso di lavoro di produzione.
Il problema principale: la reazione dell'acciaio al calore e all'aria
Quando l'acciaio viene riscaldato alle alte temperature richieste per la tempra o la ricottura, il ferro e il carbonio al suo interno diventano altamente reattivi con l'ossigeno presente in un'atmosfera standard del forno. Ciò porta a due forme distinte ma correlate di degrado superficiale.
Comprendere l'ossidazione
A temperature elevate, il ferro sulla superficie del pezzo si combina facilmente con l'ossigeno atmosferico. Questa reazione chimica forma uno strato fragile e sfogliante di ossidi di ferro, comunemente noto come scaglia di laminazione.
Questa scaglia altera le dimensioni del pezzo e la finitura superficiale, e deve essere rimossa.
Comprendere la decarburazione
Contemporaneamente, gli atomi di carbonio vicino alla superficie dell'acciaio reagiscono anch'essi con l'ossigeno. Questo processo esaurisce il contenuto di carbonio nello strato superficiale, un fenomeno noto come decarburazione.
Poiché il carbonio è l'elemento primario responsabile della durezza dell'acciaio, questo strato decarburato è significativamente più morbido e debole del materiale centrale. Possiede una scarsa resistenza all'usura e una ridotta vita a fatica, rendendolo inaccettabile per la maggior parte delle applicazioni ingegneristiche.
La soluzione convenzionale: il metodo del sovrametallo di lavorazione
L'approccio tradizionale è un processo meccanico semplice, in tre fasi, per aggirare il problema chimico.
Fase 1: Aggiunta di uno strato sacrificale
Prima dell'inizio del trattamento termico, il componente viene lavorato in modo da essere intenzionalmente sovradimensionato. Questo materiale extra, noto come sovrametallo di lavorazione, non ha altro scopo se non quello di essere sacrificato durante il processo di riscaldamento.
La profondità di questo sovrametallo viene calcolata per essere maggiore della profondità prevista sia della scaglia di ossido che dello strato decarburato.
Fase 2: Trattamento termico e danno inevitabile
Il pezzo sovradimensionato viene quindi sottoposto a trattamento termico in un forno convenzionale. Come previsto, le alte temperature e l'aria ambiente fanno sì che la superficie si ossidi e decarburizzi.
Il principio critico qui è che questo danno è interamente contenuto entro il sovrametallo di lavorazione predefinito, lasciando il materiale sottostante chimicamente e metallurgicamente inalterato.
Fase 3: Lavorazione o rettifica post-trattamento
Dopo il raffreddamento, il pezzo subisce un'operazione finale di lavorazione meccanica o rettifica. Questo passaggio rimuove accuratamente la scaglia di ossido fragile e lo strato decarburato morbido.
Questo processo continua fino a quando l'utensile non raggiunge l'acciaio intatto, completamente indurito del nucleo, ottenendo le dimensioni finali desiderate e le proprietà superficiali.
Comprendere i compromessi
Sebbene efficace, questo metodo è un compromesso che introduce diversi svantaggi significativi. Tratta il sintomo (danno superficiale) piuttosto che prevenire la causa.
Aumento dei costi di materiale e logistica
Iniziare con un pezzo sovradimensionato significa utilizzare più materia prima di quella presente nel pezzo finale. Questo aumenta anche il peso del pezzo durante la spedizione e la movimentazione attraverso il processo di produzione.
Fasi di produzione aggiuntive
La lavorazione meccanica post-trattamento termico è un'intera fase di produzione che aggiunge tempo, manodopera e costi. La lavorazione meccanica o la rettifica di un pezzo in acciaio completamente temprato è anche più lenta e provoca maggiore usura degli utensili rispetto alla lavorazione nello stato più morbido pre-trattamento.
Rischio di rimozione incompleta
Se il sovrametallo di lavorazione è troppo piccolo o il processo di lavorazione non è sufficientemente profondo, uno strato decarburato residuo potrebbe rimanere sul pezzo finito. Questa pelle morbida nascosta può portare a un fallimento prematuro del componente per usura o fatica.
Limitazioni geometriche e di complessità del pezzo
Questo metodo è poco adatto per pezzi con sezioni molto sottili, caratteristiche intricate o superfici interne che non possono essere facilmente raggiunte da un utensile dopo il trattamento.
Fare la scelta giusta per il tuo obiettivo
Comprendere questo metodo convenzionale è fondamentale per decidere se è adatto al tuo progetto o se dovresti esplorare alternative come i forni a vuoto o ad atmosfera controllata, che mirano a prevenire del tutto le reazioni superficiali.
- Se il tuo obiettivo principale è la semplicità del processo su geometrie di pezzi basilari: Il metodo del sovrametallo di lavorazione può essere una scelta pragmatica e ben compresa, soprattutto se la rettifica post-trattamento è già richiesta per la precisione dimensionale.
- Se il tuo obiettivo principale è minimizzare le fasi di produzione per pezzi ad alto volume: Il costo del materiale extra e delle operazioni di lavorazione secondarie potrebbe giustificare l'investimento in un processo di trattamento termico che elimini il danno superficiale fin dall'inizio.
- Se il tuo obiettivo principale è la massima integrità del componente e la vita a fatica: Per i pezzi critici, affidarsi alla post-lavorazione per rimuovere uno strato danneggiato introduce un rischio, rendendo i metodi preventivi come il trattamento termico sottovuoto una scelta molto più sicura.
In definitiva, il metodo convenzionale è una soluzione robusta ma rudimentale che risolve un problema chimico con un escamotage meccanico.
Tabella riassuntiva:
| Aspetto | Descrizione |
|---|---|
| Problema | Ossidazione superficiale e decarburazione si verificano nell'acciaio durante il trattamento termico ad alta temperatura, portando a scaglie fragili e strati morbidi. |
| Soluzione | Aggiungere un sovrametallo di lavorazione sacrificale prima del trattamento; rimuovere lo strato danneggiato dopo il trattamento tramite lavorazione meccanica o rettifica. |
| Fasi chiave | 1. Sovradimensionare il pezzo con sovrametallo. 2. Sottoporre a trattamento termico in forno. 3. Asportare la superficie danneggiata. |
| Compromessi | Aumento dei costi dei materiali, fasi di produzione extra, rischio di rimozione incompleta e limitazioni per geometrie complesse. |
Migliora il tuo processo di trattamento termico con le soluzioni avanzate di KINTEK! Sfruttando un'eccezionale ricerca e sviluppo e la produzione interna, forniamo a diversi laboratori forni ad alta temperatura come forni a muffola, a tubo, rotativi, sottovuoto e ad atmosfera, e sistemi CVD/PECVD. La nostra forte capacità di personalizzazione profonda garantisce un adattamento preciso alle tue esigenze sperimentali uniche, prevenendo l'ossidazione superficiale e la decarburazione per migliorare l'efficienza e l'integrità dei pezzi. Contattaci oggi per discutere come le nostre soluzioni di forni su misura possono beneficiare le tue operazioni!
Guida Visiva

Prodotti correlati
- Forno per trattamenti termici sottovuoto con rivestimento in fibra ceramica
- 2200 ℃ Forno per il trattamento termico sottovuoto della grafite
- Forno di sinterizzazione e brasatura con trattamento termico sottovuoto
- Forno per il trattamento termico sottovuoto del molibdeno
- Forno di trattamento termico e sinterizzazione sotto vuoto a pressione d'aria da 9MPa
Domande frequenti
- In che modo il trattamento termico sottovuoto influisce sulla struttura dei grani delle leghe metalliche? Ottieni un controllo preciso della microstruttura
- Quali sono i vantaggi dell'utilizzo di forni per il trattamento termico sotto vuoto per le leghe metalliche? Ottenere proprietà e prestazioni metalliche superiori
- Qual è uno degli usi più importanti dei forni per trattamenti termici sottovuoto nell'aerospaziale? Ottenere una resistenza superiore nelle leghe per aeromobili
- Come funziona un forno di trattamento termico sottovuoto? Ottieni risultati impeccabili e ad alte prestazioni
- Qual è la differenza tra il trattamento termico e il trattamento termico sotto vuoto? Ottenere proprietà metalliche superiori con finiture impeccabili










