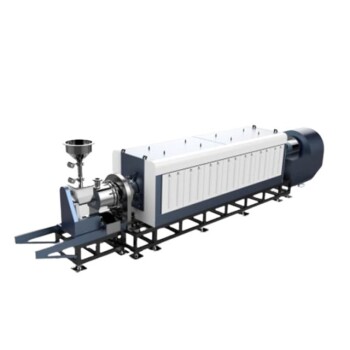
Un ponte critico nella lavorazione automatizzata delle polveri, i forni di riscaldo rotativi e le unità di riscaldamento a induzione sono integrati direttamente tra la fase di debinding/sgrassaggio termico e la pressa per forgiatura ad alta velocità. Manipolatori robotizzati trasferiscono le preforme in polvere compattata dal forno di rimozione del lubrificante al modulo di riscaldamento, dove un condizionamento termico preciso e rapido porta ogni preforma uniformemente alla sua temperatura di forgiatura — tipicamente tra 850 °C e 1.150 °C — appena prima della chiusura della pressa. Questo passaggio fluido e automatizzato riduce al minimo l'ossidazione, previene le perdite termiche e blocca l'esatta microstruttura necessaria per ottenere pezzi ad alta densità e dimensionalmente precisi.
L'integrazione di forni rotativi o riscaldatori a induzione non riguarda solo l'applicazione di calore: è una fase sincronizzata, a atmosfera controllata ed eseguita roboticamente che trasforma un compatto di polvere fragile in un grezzo forgiabile senza attese e senza variazioni termiche. Questo è ciò che rende la forgiatura delle polveri ad alto volume sia metallurgicamente solida che economicamente sostenibile.
Il ruolo del calore in una linea automatizzata per polveri
In una linea di forgiatura delle polveri completamente automatizzata, ogni secondo conta. L'unità di condizionamento termico non è una macchina isolata; è un nodo temporizzato in una coreografia continua.
Perché il posizionamento è importante
Il modulo di riscaldamento si trova subito dopo il forno di sgrassaggio o di pre-sinterizzazione. A questo punto, il compatto ha subito l'evaporazione dei lubrificanti ma rimane altamente sensibile ai cali di temperatura. Ritardare il riscaldamento o interrompere l'atmosfera protettiva in questa fase causerebbe ossidazione superficiale e shock termico.
Flusso continuo, non lavorazione a lotti
I forni rotativi sono spesso scelti perché il loro design a suola rotante o a tamburo elabora i pezzi in un flusso ininterrotto. Per le unità a induzione, la disposizione della bobina e la movimentazione dei pezzi sono progettate per un flusso pezzo-dopo-pezzo, che si abbina perfettamente alla cadenza della pressa di forgiatura a valle.
Come vengono integrati i forni di riscaldo rotativi
I forni rotativi portano un calore radiante continuo e uniforme al cuore della linea. La loro integrazione si concentra sull'omogeneità termica e sull'accoppiamento robotico.
Preriscaldamento uniforme senza punti caldi
Il meccanismo rotante — che si tratti di una suola o di un tamburo inclinato — assicura che ogni preforma riceva lo stesso profilo di riscaldamento. Prove supplementari evidenziano che la combinazione di rotazione e riscaldamento elettrico esterno fornisce una distribuzione radiale della temperatura costante, essenziale quando si lavorano pezzi che variano leggermente in massa o forma ma che devono arrivare alla pressa entro una stretta finestra di 850–1.150°C.
Trasferimento robotizzato in stampi riscaldati
I manipolatori robotizzati estraggono le preforme direttamente dall'uscita del forno rotativo e le posizionano negli stampi di forgiatura, che sono mantenuti a 200–300°C. Questo evita qualsiasi raffreddamento tra il forno e la pressa, mantenendo intatta la traiettoria termica. I robot sono programmati con una ripetibilità inferiore al secondo, quindi la temperatura del pezzo al contatto con lo stampo è una costante nota, eliminando una variabile importante dal processo di forgiatura.
Continuità dell'atmosfera protettiva
Poiché il forno rotativo può essere sigillato e spurgato con gas inerti o riducenti, l'intero segmento di riscaldamento previene l'ossidazione. I riferimenti supplementari confermano che i forni rotativi sono standard per la calcinazione e la torrefazione di materiali granulari sotto atmosfere controllate; lo stesso principio si applica qui per i compatti di metallo in polvere.
Come vengono integrate le unità di riscaldamento a induzione
Le unità a induzione offrono un modello di integrazione diverso, costruito per velocità, precisione localizzata ed energia istantanea su richiesta.
Controllo a ciclo chiuso pirometrico
Il riferimento principale enfatizza il monitoraggio pirometrico della temperatura, il che significa che ogni stazione di bobina a induzione è dotata di sensori senza contatto. Se la temperatura superficiale di una preforma devia, la potenza alla bobina viene regolata in millisecondi. Questo garantisce che ogni singolo pezzo raggiunga la sua esatta temperatura di forgiatura indipendentemente da lievi variazioni nella densità o nella massa in ingresso.
Ingombro ridotto, alta produttività
I riscaldatori a induzione sono posizionati direttamente sul percorso del robot dopo lo sgrassaggio. Spesso, la preforma sosta sotto la bobina per pochi secondi prima che il manipolatore la ruoti nella pressa. Questo riduce drasticamente la coda "calda", minimizzando la crescita del grano e preservando le microstrutture fini.
Rischio di ossidazione minimizzato
Poiché il riscaldamento è istantaneo e può avvenire sotto una protezione di gas inerte localizzata, gli strati di ossidazione sono quasi inesistenti. Il riferimento principale sottolinea che l'operazione sotto atmosfere protettive è un vantaggio centrale, e la velocità dell'induzione rende la gestione dell'atmosfera più facile rispetto ai cicli di riscaldamento prolungati.
Comprendere i compromessi
Non esiste un metodo di riscaldamento universalmente superiore. Sia i sistemi rotativi che quelli a induzione introducono i propri vincoli.
Limitazioni del forno rotativo
Un forno rotativo richiede uno spazio a terra maggiore e una massa termica più elevata, il che si traduce in tempi di avvio e stabilizzazione più lunghi. Se il mix di produzione cambia frequentemente, il raffreddamento e il riscaldamento del forno a un nuovo setpoint possono causare tempi di inattività. L'uniformità, sebbene eccellente per carichi massivi, può ancora mostrare lievi differenze tra bordo e nucleo in pezzi a sezione spessa se la velocità di rotazione non è finemente regolata.
Limitazioni dell'unità a induzione
Il riscaldamento a induzione è intrinsecamente a linea di vista e può avere difficoltà con geometrie complesse che contengono incavi profondi o sezioni trasversali variabili. I pezzi con angoli vivi possono concentrare il flusso magnetico e surriscaldarsi. Il processo richiede una progettazione precisa della bobina e un controllo rigoroso; il capitale iniziale e l'attrezzaggio per ogni geometria del pezzo possono essere elevati.
La sfida dell'atmosfera
Entrambe le tecnologie promettono una ridotta ossidazione, ma l'integrità dell'atmosfera protettiva deve essere mantenuta in tutti i punti di trasferimento. Un'esposizione momentanea durante il movimento robotizzato — comune se la linea non è stata completamente chiusa — può annullare il lavoro di riscaldamento e portare a ossidi sottosuperficiali che degradano la resistenza a fatica.
Fare la scelta giusta per i propri obiettivi di processo
Dopo aver esaminato entrambe le strategie di integrazione, la decisione dovrebbe riflettere direttamente le priorità operative.
- Se l'obiettivo principale è la massima produttività con riscaldamento massivo uniforme: Orientarsi verso un forno rotativo con suola rotante continua. La sua capacità di gestire un flusso costante di preforme sotto un'unica atmosfera stabile semplifica il controllo della linea e garantisce temperature di forgiatura costanti per grandi lotti di produzione.
- Se l'obiettivo principale sono tempi di ciclo ultra-rapidi e precisione sul singolo pezzo: Scegliere una cella di riscaldamento a induzione a ciclo chiuso. Il feedback della temperatura a livello di millisecondi e l'erogazione rapida di energia manterranno le microstrutture fini e la dispersione dimensionale minima.
- Se l'obiettivo principale è una produzione flessibile di pezzi misti: L'induzione offre un cambio ricetta più rapido, ma è necessario investire in design di bobine modulari e movimentazione programmabile. I forni rotativi sono migliori quando la famiglia di pezzi rimane costante per lunghe campagne.
Un modulo di riscaldamento ben integrato — che sia rotativo o a induzione — trasforma un fragile compatto di polvere in un grezzo di forgiatura perfettamente condizionato, esattamente al ritmo della pressa. Questa sincronizzazione è ciò che separa una linea pilota da una fabbrica redditizia e completamente automatizzata.
Tabella riassuntiva:
| Parametro di integrazione | Forno di riscaldo rotativo | Unità di riscaldamento a induzione |
|---|---|---|
| Meccanismo di riscaldamento | Riscaldamento radiante continuo tramite suola/tamburo rotante | Riscaldamento elettromagnetico rapido e localizzato |
| Controllo della temperatura | Distribuzione termica uniforme (850°C–1.150°C) | Regolazione a ciclo chiuso pirometrico in millisecondi |
| Protezione dell'atmosfera | Spurgo continuo di gas sigillato (inerte/riducente) | Riscaldamento rapido sotto protezione di gas inerte localizzata |
| Ideale per | Alti volumi, famiglie di pezzi costanti | Tempi di ciclo rapidi, precisione sul singolo pezzo e cambi ricetta veloci |
| Vincolo chiave | Ingombro maggiore e tempi di avvio più lunghi | Design della bobina dipendente dalla geometria e attrezzaggio iniziale più costoso |
Ottimizza le tue linee avanzate di polveri e trattamento termico con KINTEK
Ottenere una precisa uniformità termica e un'integrazione perfetta della linea richiede una tecnologia di riscaldamento robusta e ad alte prestazioni. Noi di KINTEK siamo specializzati in apparecchiature di laboratorio complete e forni ad alta temperatura avanzati — inclusi sistemi rotativi, ad atmosfera, sottovuoto, a tubo, a muffola, CVD e sistemi di fusione a induzione personalizzabili, progettati per soddisfare le tue esatte esigenze metallurgiche.
Che tu stia scalando un processo di metallurgia delle polveri o perfezionando una ricerca di laboratorio specializzata, il nostro team di ingegneri è qui per aiutarti a eliminare la variabilità termica e aumentare l'efficienza di lavorazione.
👉 Contatta KINTEK oggi stesso per discutere la tua soluzione di forno personalizzata
Prodotti correlati
- Forno a tubo rotante a più zone di riscaldamento Split Forno a tubo rotante
- Forno rotante elettrico Forno rotante di lavoro continuo di piccole dimensioni per il riscaldamento dell'impianto di pirolisi
- Forno rotativo elettrico Piccolo forno rotativo Impianto di pirolisi della biomassa Forno rotante
- Forno a Tubo Rotante a Funzionamento Continuo Sigillato Sottovuoto Forno a Tubo Rotante
- Forno a tubo rotante inclinato sotto vuoto da laboratorio Forno a tubo rotante
Domande frequenti
- Quali sono le principali applicazioni dei forni a tubo multizona nei laboratori universitari? Sblocca la precisione nella scienza dei materiali e nella ricerca energetica
- Come vengono utilizzati i forni a tubo a più zone nella ricerca su ceramiche, metallurgia e vetro? Sblocca un controllo termico preciso per materiali avanzati
- Perché i forni tubolari multizona sono particolarmente utili per la ricerca sui nanomateriali?Precisione ed efficienza per i materiali avanzati
- Quali applicazioni di protezione ambientale utilizzano forni a tubi multizona? Sblocca la precisione nel trattamento dei rifiuti e nella tecnologia verde
- Quali capacità relative alla temperatura rendono preziosi per la ricerca i forni a tubo multizona? Sblocca il controllo termico di precisione